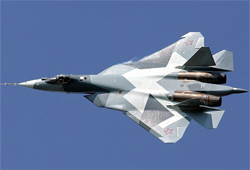
 Сразу после того, как люди научились летать, они стали использовать летательные аппараты для ведения боевых действий. И всем сразу стало понятно, что тот кто имеет преимущество в небе, и намного больше шансов выиграть любую войну, - так гонка вооружений добралась и до неба. Еще начиная со времен первой мировой войны, все развитые страны ведут гонку в разработке военных самолетов.
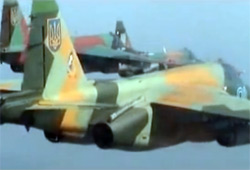 Над Донбассом были сбиты два украинские военные самолеты Су-25. Пилоты успели катапультироваться. Представители украинской армии утверждают, что самолеты были сбиты ракетами земля-воздух в районе населенного пункта Саур-Могила в Донецкой области на границе с Россией. В свою очередь, присутствующий на месте журналист одного из украинских телеканалов, говорит, что одна из машин выполняла боевую задачу в районе Лисичанска в Луганской области.
 Вторая мировая война пришла на белорусскую землицу не 22 июня 1941г, а на два года раньше, когда. Третий Рейх и СССР делили Центральную Европу. Пишет Руслан Ревяко.
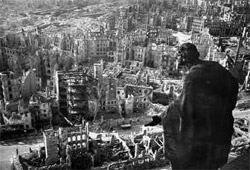 В результате бомбардировки Дрездена авиацией союзников в феврале 1945 года погибло около 25 тысяч человек. К такому выводу после шести лет работы пришла комиссия немецких историков, созданная в 2004 году по требованию городских властей. Официальный доклад комиссии был представлен в среду, 17 марта. По словам главы комиссии Рольф - Дитер Мюллера, историки могут достоверно подтвердить гибель 18 тысяч человек.
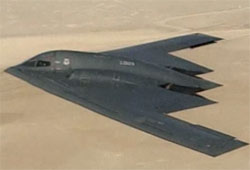 B-2 Spirit - самый дорогостоящий многоцелевой бомбардировщик в мире. Хотя он, не только бомбардировщик, но и просто самолет. В 1997 году это чудо инженерной техники стоило 2 млрд долларов. А если учесть инфляцию, то сейчас B-2 Spirit стоил бы просто фантастические 10000000000 зеленых. И бомбардировщик на все сто процентов оправдывает свою самую высокую цену. Его главное предназначение - прорыв ПВО противника.
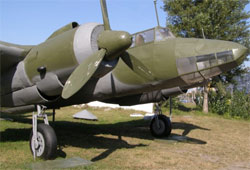 На киевской окраине действует настоящий "троещинский Голливуд" - большая киностудия FILM.UA. Здесь снято немало известных фильмов, сериалов, телепрограмм. Киношники имеют немало уникальных коллекций международного исторического значения. А у жителей массива киностудия ассоциируется прежде всего с макетом самолета ТУ-2 в реальном размере.
 Ассамблея ИКАО
Современный подход к разработке технологических процессов изготовления конструкций из композиционных материалов
Конструирование изделия из КМ начинается с анализа его формы, назначения и внешних и внутренних воздействий на него. В зависимости от этого выбирается конструкторско-техно-логическое решение (КТР), которое в общем случае представляет собой совокупность конструкционных элементов проектируемого объекта, изготавливаемого из определенных материалов или собираемого из определенных компонентов (деталей, агрегатов и т. п.), и конкретных технологических процессов или операций, обеспечивающих реализацию заданных требований, предъявляемых к данному объекту. Например, применительно к конструкциям аэрокосмической техники выбор конструкторско-технологического решения для каждого агрегата определяется следующими факторами:
— формой изделия — тела вращения, тела сложной формы, включая поверхности двойной кривизны, цилиндрические отсеки малого и большого удлинения, балочные конструкции и др.;
— видом и характером внешнего воздействия — интенсивность общего силового внешнего нагружения, аэродинамический нагрев, температурно-влажностный режим окружающей среды;
— видом и характером внутреннего воздействия — характер приложения местных сосредоточенных усилий и влияние вырезов в силовой оболочке, необходимая степень герметичности, допустимый уровень газовыделений, распределение внутренних усилий.
Форма изделия в основном определяет схему укладки армирующего материала в конструкции и габаритные требования к технологическому оборудованию, применяемому при изготовлении изделий (размер оправок, полимеризационных печей, станков для механической обработки и др.). Конструктор выбором материала в значительной степени предопределяет технологию изготовления детали, поэтому он обязан знать основные методы переработки материалов, особенности оформления различных элементов конструкции, производственные возможности предприятия, на котором планируется изготовление деталей. Для создания технологичной конструкции детали необходимо знать: условия работы и эксплуатации детали в изделии; механические, теплофизические, электроизоляционные и другие свойства применяемых материалов; себестоимость переработки материалов. Кроме того, по сравнению с металлическими конструкциями удается существенно сократить количество технологических разъемов в изделиях сложной формы, устранить целый ряд сборочных операций, таких, как клепка, сварка, заменив их клеевыми и клеемеханическими соединениями, образуемыми непосредственно при формовании. В связи с этим может быть достигнуто снижение трудоемкости изготовления изделий по сравнению с металлическими аналогами в 1,5—2,5 раза. Изделия из КМ конструктивно индивидуальны, однако их можно классифицировать в соответствии с типовыми технологическими процессами производства и применяемыми материалами. Элементами типизации технологического процесса являются: используемое унифицированное оборудование, типовая рецептура связующих, клеев, растворов, расплавов, типовые наполнители, технологические режимы изготовления композитных конструкций. В остальном технологии изготовления конструкций из композитов столь же индивидуальны, как и сами конструкции. Элементами индивидуализации технологического процесса являются оснастка, программы намотки, выкладки, используемые методы контроля и приемосдаточные испытания. Процесс производства конструкций из КМ представляет собой сложную многоуровневую систему взаимосвязанных и взаимообусловленных технологических приемов и операций, обеспечивающих в конечном счете весь комплекс проектно-конструкторских и функциональных качеств изделия, физико-механических, теплофизических и специальных свойств материалов в этом изделии. Каждое свойство обретается объектом производства в результате выполнения соответствующей технологической операции, направленной на придание ему того или иного качества. Такая операция представляет собой автономную систему (или подсистему) взаимосвязанных технологических приемов и переходов, объединенных единым технологическим методом и" решаемой с его помощью задачей. Иными словами, каждая операция состоит из приемов, реализующих определенный технологический метод производства для достижения частной технологической задачи (например, приготовление связующего, изготовление непрерывной однонаправленной ленты, формирование корпуса намоткой однонаправленной ленты, операция отверждения намотанной заготовки, операция механической обработки и т. п.). Производство конструкции из КМ включает набор самых разнообразных технологических процессов. Объект производства при этом, проходя по определенному технологическому маршруту от операции к операции, претерпевает количественные и качественные изменения до тех пор, пока по всем показателям не выйдет на уровень требований технического задания. Обычно объект производства на промежуточных этапах технологического процесса называют полуфабрикатом. Поступающий на операцию полуфабрикат принято называть заготовкой (для данной операции), а выходящий с этой операции — ее полуфабрикатом. Качественные и количественные показатели поступающей на операцию заготовки характеризуются массивом величин (X, Х2 , Xs ,..., Хп), называемых "входами" (Xj). Соответствующие показатели полуфабриката на выходе с данной операции — "выходы" (Yj). Операция (ее приемы, действия) реализуется с помощью технических средств (оборудования, приспособлений, другой технологической оснастки, приборов контроля режимов и качества, средств управления), объединяющихся в операционные технологические системы, которые характеризуются составом, т. е. набором элементов, обладающих определенными свойствами, и их взаимоотношениями. Очевидно, что для решения задач технологического проектирования и постановки изделия на производство необходимо для каждой операции иметь модель функциональной взаимосвязи. Рассматривая каждую операцию технологического процесса, необходимо ее проанализировать, а при проектировании обосновать: заготовку, ее технологические свойства и показатели качества; полуфабрикат и его характеристики качества; технологическую систему и ее элементы, их технические характеристики, а также структуру; технологические приемы, действия и последовательность их выполнения; математические модели операции и ее элементов; режимы функционирования технологической системы при выполнении конкретной операции. В настоящее время известно множество технологических процессов переработки КМ в изделия различных размеров, конфигурации и целевого назначения. Технологические процессы, применяемые в производстве полуфабрикатов (таких, как различные типы препрегов, углерод-углеродные каркасы, стренги), имеют свои особенности, достоинства и недостатки. Кроме этого, каждый процесс обладает предельными технологическими возможностями формообразования по геометрии, форме изделий, параметрам процесса (давлению формования, температуре, скорости формования и т. п.), степени автоматизации, степени реализации исходной прочности компонентов и т. д. Эти предельные возможности, с одной стороны, заложены в самом методе формообразования, а с другой — ограничены параметрами технологического оборудования. Принимая во внимание все вышеизложенное, разработчик изделия должен оценить требования к создаваемой конструкции, подробно проанализировать комплекс известных технологий.
Новые материалы в конструкции двигателей
Полимерные композиционные материалы. Известно, что природа матрицы определяет параметры технологического процесса изготовления композита, при котором образуется и сам материал. Детали турбореактивных двигателей работают в условиях одновременного воздействия динамических и статических нагрузок. Кроме того, они подвергаются нагреву. Температура вентилятора и передних ступеней компрессора изменяется в пределах от температуры окружающей среды до 423 К, достигая в задней зоне компрессора 973 К. В этом случае наиболее эффективно применение композитов на основе термостойких полимерных (полиамидных) матриц, упрочненных борными или углеродными волокнами. По результатам комплексной оценки эффективности применения ПКМ в конструкции газотурбинного двигателя ПС-90А признано наиболее целесообразным применить ПКМ в конструкции следующих узлов двигателя: наружный корпус, кок и спрямляющая лопатка вентилятора, силовые корпуса, решетки, внешние обтекатели сопла, звукопоглощающие панели, силовые тяги. При изготовлении этих узлов из ПКМ масса двигателя снижается на 164 кг, что позволяет увеличить коммерческую нагрузку самолета Ту-204 на 328 кг, а самолета Ил-96-300 на 656 кг без изменений их взлетной массы. Металлокомпозиты (МКМ). Композиты с металлической матрицей применяют для изготовления деталей и элементов конструкций, работающих в условиях низких и высоких температур, в агрессивных средах, подверженных действию статических, циклических, ударных, вибрационных и других механических нагрузок. Перспективное направление использования МКМ — применение их для узлов и деталей газотурбинных двигателей. Применение жаропрочных МКМ позволяет обеспечить работу газовых турбин при температуре 1500 К без охлаждения. Такими материалами являются: титан, армированный борными волокнами; никель, армированный волокнами карбида кремния; различные сплавы, армированные волокнами тугоплавких металлов. Разработка и применение этих композитов позволяет заменить существующие сплавы для лопаток турбин более легкими материалами, работоспособными при температурах, превышающих 1400 К. Применение в качестве материала матрицы различных металлов и сплавов обеспечивает более высокие, чем у полимерных композитов, трансверсальные механические характеристики (жесткость и прочность при нагружении армирующих элементов и сдвиге). В ряде случаев существует проблема совместимости материалов матрицы и армирующих элементов как при создании материала, так и при его эксплуатации в условиях повышенных температур. Для получения металлокомпозитов применяются разнообразные технологии, использующие достижения порошковой металлургии, литья, обработки металлов давлением, методов напыления и нанесения покрытий, диффузионной сварки. Все способы получения таких материалов принято делить на твердофазные процессы, процессы осаждения и жидкофазные процессы. Твердофазная технология использует диффузионную сварку полуфабрикатов, горячую прокатку, динамическое горячее прессование, методы порошковой металлургии, термокомпрессионные методы формования. Процессы осаждения основаны на химическом или электролитическом осаждении матрицы на армирующие волокна. Для тугоплавких металлов используют горячее прессование в присутствии жидкой фазы. Композиционные материалы с матрицей из алюминия, армированные стальной проволокой, углеродными и борными волокнами, превосходят по уровню свойств наиболее теплостойкие алюминиевые сплавы. Так, при 673 К предел прочности для сплавов АД1, АМгб и АМЗ, армированных стальной проволокой с коэффициентом армирования 0,45, равен 950—1000 МПа. Значительно повышается прочность материалов с матрицей из спеченного алюминиевого порошка при армировании их проволокой из коррозионно-стойкой стали (св=1750 МПа). Так, при температуре 773 К предел прочности такой композиции в 5—6 раз больше предела прочности материала матрицы. В результате армирования титановой матрицы тугоплавкими металлическими проволоками, волокнами карбида кремния и бора удается повысить уровень рабочих температур деталей из таких материалов до 970—1073 К. Прочность композита с титановой матрицей, армированной молибденовой проволокой при температуре 1073 К, в 9 раз выше прочности матрицы. Для деталей авиационных газотурбинных двигателей, работающих при температуре до 850 К, используются материалы на основе титана, армированные алюминидом титана. Как показывают исследования, алюминиды никеля в 6 раз прочнее, чем легированная сталь, при температуре 900 К. Перспективными жаропрочными и жаростойкими металлокомпозитами являются материалы на основе никелевых и кобальтовых сплавов. Предел прочности материала кобальт-вольфрамовой проволоки (23%) при 1373 К составляет 330 МПа (предел прочности чистого кобальта 126 МПа). Применение композитов с металлической матрицей позволяет существенно повысить уровень эксплуатационных характеристик деталей и элементов конструкций газотурбинных двигателей. Углерод-углеродные композиты. Традиционными с точки зрения применения в элементах высокотемпературной техники являются углеграфитовые и углерод-углеродные композиционные материалы (УУКМ). Последние объединяют в себе целый комплекс свойств: высокую жаростойкость, относительно высокую прочность, малую плотность, малый коэффициент теплового расширения, электропроводность, коррозионную и радиационную стойкость, а также стойкость к термическим ударам. Жаростойкие свойства УУКМ, в частности их высокая сопротивляемость эрозионному уносу, позволяет использовать эти материалы в конструкциях, работающих при температурах более 3500 К без растрескивания и расслоения. Поэтому УУКМ могут быть использованы для создания конструкций сопел различной конфигурации. С целью противоокислительной защиты при этом могут быть использованы покрытия на основе карбидов (кремния, гафния и т. п.). удовлетворительно работающие в диапазоне температур 1000—1400 К. Композиты с керамической матрицей (ККМ). Наряду с УУКМ, перспективными жаростойкими материалами являются ККМ. В качестве армирующих элементов в них используются металлические, углеродные и керамические волокна. Высокая прочность наполнителя обеспечивает необходимые механические свойства композита и такие свойства матрицы, как высокие температура плавления и модуль упругости, химическая инертность и способность работать в окислительных средах. Это позволяет использовать указанные материалы при изготовлении деталей, работающих в условиях высокотемпературного нагрева. Наибольшее распространение получили керамические композиты со стеклянной матрицей (боросиликатное, алюмосиликатное, кремнеземное стекло), армированные углеродными волокнами. Прочность при изгибе композита с боросиликатной матрицей с коэффициентом армирования 0,6 достигает 1025 МПа, модуль упругости — 199 ГПа, предельная деформация — 0,5%. С ростом температуры (до 870 К) прочность практически не изменяется. Использование кремнеземного стекла позволяет повысить рабочие температуры до 1273—1373 К.
Конструирование изделия из КМ начинается с анализа его формы, назначения и внешних и внутренних воздействий на него. В зависимости от этого выбирается конструкторско-техно-логическое решение (КТР), которое в общем случае представляет собой совокупность конструкционных элементов проектируемого объекта, изготавливаемого из определенных материалов или собираемого из определенных компонентов (деталей, агрегатов и т. п.), и конкретных технологических процессов или операций, обеспечивающих реализацию заданных требований, предъявляемых к данному объекту. Например, применительно к конструкциям аэрокосмической техники выбор конструкторско-технологического решения для каждого агрегата определяется следующими факторами:
— формой изделия — тела вращения, тела сложной формы, включая поверхности двойной кривизны, цилиндрические отсеки малого и большого удлинения, балочные конструкции и др.;
— видом и характером внешнего воздействия — интенсивность общего силового внешнего нагружения, аэродинамический нагрев, температурно-влажностный режим окружающей среды;
— видом и характером внутреннего воздействия — характер приложения местных сосредоточенных усилий и влияние вырезов в силовой оболочке, необходимая степень герметичности, допустимый уровень газовыделений, распределение внутренних усилий.
Форма изделия в основном определяет схему укладки армирующего материала в конструкции и габаритные требования к технологическому оборудованию, применяемому при изготовлении изделий (размер оправок, полимеризационных печей, станков для механической обработки и др.). Конструктор выбором материала в значительной степени предопределяет технологию изготовления детали, поэтому он обязан знать основные методы переработки материалов, особенности оформления различных элементов конструкции, производственные возможности предприятия, на котором планируется изготовление деталей. Для создания технологичной конструкции детали необходимо знать: условия работы и эксплуатации детали в изделии; механические, теплофизические, электроизоляционные и другие свойства применяемых материалов; себестоимость переработки материалов. Кроме того, по сравнению с металлическими конструкциями удается существенно сократить количество технологических разъемов в изделиях сложной формы, устранить целый ряд сборочных операций, таких, как клепка, сварка, заменив их клеевыми и клеемеханическими соединениями, образуемыми непосредственно при формовании. В связи с этим может быть достигнуто снижение трудоемкости изготовления изделий по сравнению с металлическими аналогами в 1,5—2,5 раза. Изделия из КМ конструктивно индивидуальны, однако их можно классифицировать в соответствии с типовыми технологическими процессами производства и применяемыми материалами. Элементами типизации технологического процесса являются: используемое унифицированное оборудование, типовая рецептура связующих, клеев, растворов, расплавов, типовые наполнители, технологические режимы изготовления композитных конструкций. В остальном технологии изготовления конструкций из композитов столь же индивидуальны, как и сами конструкции. Элементами индивидуализации технологического процесса являются оснастка, программы намотки, выкладки, используемые методы контроля и приемосдаточные испытания. Процесс производства конструкций из КМ представляет собой сложную многоуровневую систему взаимосвязанных и взаимообусловленных технологических приемов и операций, обеспечивающих в конечном счете весь комплекс проектно-конструкторских и функциональных качеств изделия, физико-механических, теплофизических и специальных свойств материалов в этом изделии. Каждое свойство обретается объектом производства в результате выполнения соответствующей технологической операции, направленной на придание ему того или иного качества. Такая операция представляет собой автономную систему (или подсистему) взаимосвязанных технологических приемов и переходов, объединенных единым технологическим методом и" решаемой с его помощью задачей. Иными словами, каждая операция состоит из приемов, реализующих определенный технологический метод производства для достижения частной технологической задачи (например, приготовление связующего, изготовление непрерывной однонаправленной ленты, формирование корпуса намоткой однонаправленной ленты, операция отверждения намотанной заготовки, операция механической обработки и т. п.). Производство конструкции из КМ включает набор самых разнообразных технологических процессов. Объект производства при этом, проходя по определенному технологическому маршруту от операции к операции, претерпевает количественные и качественные изменения до тех пор, пока по всем показателям не выйдет на уровень требований технического задания. Обычно объект производства на промежуточных этапах технологического процесса называют полуфабрикатом. Поступающий на операцию полуфабрикат принято называть заготовкой (для данной операции), а выходящий с этой операции — ее полуфабрикатом. Качественные и количественные показатели поступающей на операцию заготовки характеризуются массивом величин (X, Х2 , Xs ,..., Хп), называемых "входами" (Xj). Соответствующие показатели полуфабриката на выходе с данной операции — "выходы" (Yj). Операция (ее приемы, действия) реализуется с помощью технических средств (оборудования, приспособлений, другой технологической оснастки, приборов контроля режимов и качества, средств управления), объединяющихся в операционные технологические системы, которые характеризуются составом, т. е. набором элементов, обладающих определенными свойствами, и их взаимоотношениями. Очевидно, что для решения задач технологического проектирования и постановки изделия на производство необходимо для каждой операции иметь модель функциональной взаимосвязи. Рассматривая каждую операцию технологического процесса, необходимо ее проанализировать, а при проектировании обосновать: заготовку, ее технологические свойства и показатели качества; полуфабрикат и его характеристики качества; технологическую систему и ее элементы, их технические характеристики, а также структуру; технологические приемы, действия и последовательность их выполнения; математические модели операции и ее элементов; режимы функционирования технологической системы при выполнении конкретной операции. В настоящее время известно множество технологических процессов переработки КМ в изделия различных размеров, конфигурации и целевого назначения. Технологические процессы, применяемые в производстве полуфабрикатов (таких, как различные типы препрегов, углерод-углеродные каркасы, стренги), имеют свои особенности, достоинства и недостатки. Кроме этого, каждый процесс обладает предельными технологическими возможностями формообразования по геометрии, форме изделий, параметрам процесса (давлению формования, температуре, скорости формования и т. п.), степени автоматизации, степени реализации исходной прочности компонентов и т. д. Эти предельные возможности, с одной стороны, заложены в самом методе формообразования, а с другой — ограничены параметрами технологического оборудования. Принимая во внимание все вышеизложенное, разработчик изделия должен оценить требования к создаваемой конструкции, подробно проанализировать комплекс известных технологий.
Новые материалы в конструкции двигателей
Полимерные композиционные материалы. Известно, что природа матрицы определяет параметры технологического процесса изготовления композита, при котором образуется и сам материал. Детали турбореактивных двигателей работают в условиях одновременного воздействия динамических и статических нагрузок. Кроме того, они подвергаются нагреву. Температура вентилятора и передних ступеней компрессора изменяется в пределах от температуры окружающей среды до 423 К, достигая в задней зоне компрессора 973 К. В этом случае наиболее эффективно применение композитов на основе термостойких полимерных (полиамидных) матриц, упрочненных борными или углеродными волокнами. По результатам комплексной оценки эффективности применения ПКМ в конструкции газотурбинного двигателя ПС-90А признано наиболее целесообразным применить ПКМ в конструкции следующих узлов двигателя: наружный корпус, кок и спрямляющая лопатка вентилятора, силовые корпуса, решетки, внешние обтекатели сопла, звукопоглощающие панели, силовые тяги. При изготовлении этих узлов из ПКМ масса двигателя снижается на 164 кг, что позволяет увеличить коммерческую нагрузку самолета Ту-204 на 328 кг, а самолета Ил-96-300 на 656 кг без изменений их взлетной массы. Металлокомпозиты (МКМ). Композиты с металлической матрицей применяют для изготовления деталей и элементов конструкций, работающих в условиях низких и высоких температур, в агрессивных средах, подверженных действию статических, циклических, ударных, вибрационных и других механических нагрузок. Перспективное направление использования МКМ — применение их для узлов и деталей газотурбинных двигателей. Применение жаропрочных МКМ позволяет обеспечить работу газовых турбин при температуре 1500 К без охлаждения. Такими материалами являются: титан, армированный борными волокнами; никель, армированный волокнами карбида кремния; различные сплавы, армированные волокнами тугоплавких металлов. Разработка и применение этих композитов позволяет заменить существующие сплавы для лопаток турбин более легкими материалами, работоспособными при температурах, превышающих 1400 К. Применение в качестве материала матрицы различных металлов и сплавов обеспечивает более высокие, чем у полимерных композитов, трансверсальные механические характеристики (жесткость и прочность при нагружении армирующих элементов и сдвиге). В ряде случаев существует проблема совместимости материалов матрицы и армирующих элементов как при создании материала, так и при его эксплуатации в условиях повышенных температур. Для получения металлокомпозитов применяются разнообразные технологии, использующие достижения порошковой металлургии, литья, обработки металлов давлением, методов напыления и нанесения покрытий, диффузионной сварки. Все способы получения таких материалов принято делить на твердофазные процессы, процессы осаждения и жидкофазные процессы. Твердофазная технология использует диффузионную сварку полуфабрикатов, горячую прокатку, динамическое горячее прессование, методы порошковой металлургии, термокомпрессионные методы формования. Процессы осаждения основаны на химическом или электролитическом осаждении матрицы на армирующие волокна. Для тугоплавких металлов используют горячее прессование в присутствии жидкой фазы. Композиционные материалы с матрицей из алюминия, армированные стальной проволокой, углеродными и борными волокнами, превосходят по уровню свойств наиболее теплостойкие алюминиевые сплавы. Так, при 673 К предел прочности для сплавов АД1, АМгб и АМЗ, армированных стальной проволокой с коэффициентом армирования 0,45, равен 950—1000 МПа. Значительно повышается прочность материалов с матрицей из спеченного алюминиевого порошка при армировании их проволокой из коррозионно-стойкой стали (св=1750 МПа). Так, при температуре 773 К предел прочности такой композиции в 5—6 раз больше предела прочности материала матрицы. В результате армирования титановой матрицы тугоплавкими металлическими проволоками, волокнами карбида кремния и бора удается повысить уровень рабочих температур деталей из таких материалов до 970—1073 К. Прочность композита с титановой матрицей, армированной молибденовой проволокой при температуре 1073 К, в 9 раз выше прочности матрицы. Для деталей авиационных газотурбинных двигателей, работающих при температуре до 850 К, используются материалы на основе титана, армированные алюминидом титана. Как показывают исследования, алюминиды никеля в 6 раз прочнее, чем легированная сталь, при температуре 900 К. Перспективными жаропрочными и жаростойкими металлокомпозитами являются материалы на основе никелевых и кобальтовых сплавов. Предел прочности материала кобальт-вольфрамовой проволоки (23%) при 1373 К составляет 330 МПа (предел прочности чистого кобальта 126 МПа). Применение композитов с металлической матрицей позволяет существенно повысить уровень эксплуатационных характеристик деталей и элементов конструкций газотурбинных двигателей. Углерод-углеродные композиты. Традиционными с точки зрения применения в элементах высокотемпературной техники являются углеграфитовые и углерод-углеродные композиционные материалы (УУКМ). Последние объединяют в себе целый комплекс свойств: высокую жаростойкость, относительно высокую прочность, малую плотность, малый коэффициент теплового расширения, электропроводность, коррозионную и радиационную стойкость, а также стойкость к термическим ударам. Жаростойкие свойства УУКМ, в частности их высокая сопротивляемость эрозионному уносу, позволяет использовать эти материалы в конструкциях, работающих при температурах более 3500 К без растрескивания и расслоения. Поэтому УУКМ могут быть использованы для создания конструкций сопел различной конфигурации. С целью противоокислительной защиты при этом могут быть использованы покрытия на основе карбидов (кремния, гафния и т. п.). удовлетворительно работающие в диапазоне температур 1000—1400 К. Композиты с керамической матрицей (ККМ). Наряду с УУКМ, перспективными жаростойкими материалами являются ККМ. В качестве армирующих элементов в них используются металлические, углеродные и керамические волокна. Высокая прочность наполнителя обеспечивает необходимые механические свойства композита и такие свойства матрицы, как высокие температура плавления и модуль упругости, химическая инертность и способность работать в окислительных средах. Это позволяет использовать указанные материалы при изготовлении деталей, работающих в условиях высокотемпературного нагрева. Наибольшее распространение получили керамические композиты со стеклянной матрицей (боросиликатное, алюмосиликатное, кремнеземное стекло), армированные углеродными волокнами. Прочность при изгибе композита с боросиликатной матрицей с коэффициентом армирования 0,6 достигает 1025 МПа, модуль упругости — 199 ГПа, предельная деформация — 0,5%. С ростом температуры (до 870 К) прочность практически не изменяется. Использование кремнеземного стекла позволяет повысить рабочие температуры до 1273—1373 К.
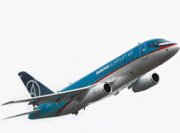
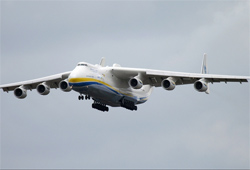 Ан-225 «Мрия» - самый большой в мире самолет. Создал самолет киевский КБ имени Антонова. Этот уникальный самолет установил аж 240 мировых рекордов. Не несмотря на свой почтенный возраст и то, что существует лишь одна единица этого самолета, он все еще не уступает своим конкурентам. Если поступит заказ то будет достроен второй гигант, который готов лишь на 60-70%.
 Полеты в Тель-Авив приостановили также польские авиалинии „LOT”. Авиакомпании из Европы и Соединенных Штатов Америки приостанавливают рейсы в Израиль. Причина - обострение израильско-палестинского конфликта. После того, как полтора километра от аэропорта „Бен Гурион” в Тель-Авиве упала ракета, Федеральная авиационная администрация США решила, что, как минимум, в течение суток свои рейсы в Израиль приостанавливают авиакомпании „Delta”, „United” и „US Airways”.
 Тысячи пассажиров ждут за границей своих сумок и чемоданов, который потерялись во время вылета из Лондона. С четверга в лондонском аэропорту Heathrow наблюдается хаос с багажом. Тысячи пассажиров ждут за границей своих сумок и чемоданов, который потерялись во время вылета из Лондона. Дирекция аэропорта уверяет, что весь багаж будет найден.
 Шутки двух пассажиров стали причиной того, что пассажирский самолет был принудительно посажен парой британских истребителей. Шутки двух пассажиров стали причиной того, что пассажирский самолет был принудительно посажен парой британских истребителей. Лайнер с более чем 300 пассажирами и членами экипажа на борту направлялся из пакистанского Лахора в британский Манчестер.
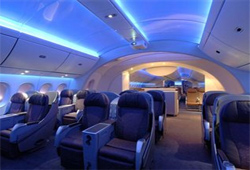 Самолеты заказала польская авиакомпания LOT. Кстати, LOT является первыми в Европе авиалиниями, которые заказали эти современные авиалайнеры, сообщает газета “Rzeczpospolita”. “Boeing 787” ждут в Варшаве не только сотрудники польской авиакомпании и польские любители авиации, но также поклонники этого самолета в Европе. В интернете они объединяются в группы и покупают билеты на европейские трассы LOT, на которых будет летать “Dreamliner”.
 Еще до вылета предвзято отнесся к возможности попасть на самолете в Гомель.
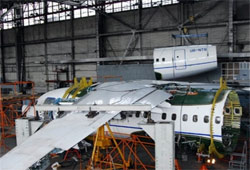 Государственное предприятие «Антонов» планирует до конца 2014 года завершить сборку первого опытного экземпляра нового самолета Ан-178 грузоподъемностью до 18 тонн. Сооружение опытного экземпляра нового Ан-178 грузоподъемностью до 18 т., который сменит на рынке Ан-12 начата компанией в 2013 г., а до конца 2014 года поднять первый опытный Ан-178 в небо.
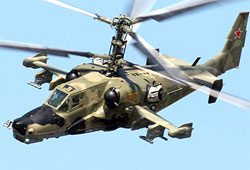 Хищный, узкий фюзеляж маскирует значительные размеры боевой машины. Вертолет имеет высоту 4,9 метра, его длина с учетом винтов 15,9 метра. Винты имеют диаметр 14,5 метра. «Хребет» вертолета образует собой несущая балка шириной и высотой один метр. На эту балку, крепкую как конструкция моста, навешиваются двигатели. Интересно отметить, что целых тридцать минут двигатель может работать вообще без масла.